


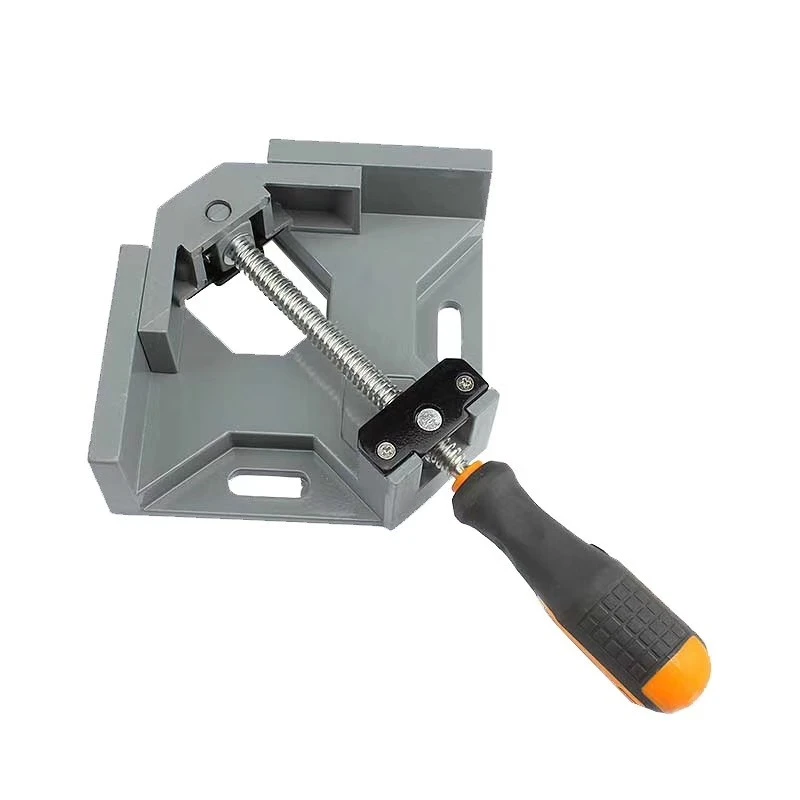
코너 클램프는 목공, 금속 가공, 캐비닛 및 DIY 프로젝트에서 중요한 도구로, 조립, 접착, 용접 또는 고정 중에 두 개의 작업물을 정확한 90도 각도로 안전하게 고정하도록 특별히 설계되었습니다. 이는 전문적인 결과에 중요한 직각도와 안정성을 보장합니다.
제품 사양:
턱 개방 용량:클램프가 확장될 수 있는 최대 거리(예: 6인치, 12인치, 24인치). 처리할 수 있는 공작물의 크기를 결정합니다.
목 깊이:클램핑 나사에서 조의 내부 모서리까지의 거리입니다. 클램프가 어셈블리에 도달할 수 있는 깊이에 영향을 줍니다.
재료:강도와 내구성(조, 나사, 프레임)을 위해 주로 경화된 강철로 제작되었으며, 주로 견고한 모델의 경우 주철 본체를 사용합니다.- 알루미늄은 더 가벼운 클램프에 사용됩니다. 손잡이는 플라스틱(ABS, 나일론), 목재 또는 고무-코팅 금속일 수 있습니다.
나사 유형:강도와 미끄러짐 방지를 위한 Acme 스레드가 특징입니다. 작업물 표면 손상을 방지하기 위해 끝에 회전 패드가 있을 수 있습니다.
정확성:고품질-클램프는 정밀 가공 및 구성을 통해 정밀한 90도 각도(보통 ±0.1도 이하)를 보장합니다.
무게:크기와 재질에 따라 크게 다릅니다(경량 알루미늄 모델 대 무거운 주철 모델).
표면 보호:마감된 표면의 손상을 방지하기 위해 턱에 제거 가능/교체 가능한 플라스틱 또는 고무 패드가 포함되는 경우가 많습니다.
핸들 스타일:토크 적용을 위한 인체공학적 T-핸들, 토미 바 또는 널링 손잡이.
일반적인 유형:
표준 고정 90도 클램프:가장 기본적인 유형. 견고한 "L" 모양을 형성하는 두 개의 고정된 수직 조가 특징입니다. 단일 나사가 모서리를 향해 압력을 가합니다. 소규모 프로젝트와 일관된 90도 조인트에 가장 적합합니다. 간단하고 저렴합니다.
제조 공정:
재료 선택 및 준비:강철 로드/바 스톡은 나사 및 움직이는 부품용으로 절단됩니다. 몸체/죠 부품에는 주철 또는 알루미늄이 준비됩니다. 핸들/패드 성형을 위해 플라스틱 펠릿이 준비되었습니다.
신체/턱 형성:
주조:복잡한 차체 형태(특히 견고한-모델)의 경우 용융된 주철이나 알루미늄을 정밀 금형(사형 주조 또는 다이캐스팅)에 붓습니다. 그런 다음 주물을 세척합니다(쇼트 블라스팅).
단조:응력이 높은-부품(일부 조 등)은 우수한 입자 구조와 강도를 위해 강철 막대 소재를 열간 단조하여 -단조할 수 있습니다.
가공:주조 또는 단조 본체/조는 CNC 밀링, 드릴링 및 태핑을 거쳐 정확한 치수, 평평한 장착 표면, 나사산 구멍 및 중요한 90도 각도를 얻습니다. 이 단계에서는 정확성이 보장됩니다.
나사 제조:CNC 선반에서 강철 막대를 돌려 나사 샤프트를 만듭니다. Acme 스레드는 스레드 밀링 또는 롤링을 사용하여 정밀하게 절단됩니다. 헤드/스위블 패드가 형성되어 부착됩니다. 내마모성과 강도를 위해 열처리(경화 및 템퍼링)가 종종 적용됩니다.
핸들 생산:플라스틱 손잡이는 사출 성형되었습니다. 나무 손잡이는 모양을 만들고 마감합니다. 금속 손잡이는 기계로 가공되거나 단조될 수 있습니다.
패드 생산:보호 패드는 일반적으로 부드러운 플라스틱이나 고무로 사출 성형됩니다.
표면 마무리:금속 부품은 내식성 및 외관을 위해 인산염 처리, 흑색 산화물 코팅, 아연 도금 또는 분체 코팅과 같은 공정을 거치는 경우가 많습니다.
집회:구성요소가 조립되었습니다. 나사가 본체/브래킷에 끼워져 있습니다. 핸들은 나사에 부착됩니다(압착, 핀 고정 또는 나사 고정). 보호 패드는 조와 나사 팁에 장착됩니다. 움직이는 부품은 윤활 처리되어 있습니다.
품질 관리:엄격한 검사를 통해 완벽한 90도(또는 설정) 각도 정확성, 원활한 나사 작동, 충분한 클램핑력, 결함 없음 및 전체 치수 적합성을 보장합니다.
포장:클램프는 세척, 기름칠(필요한 경우) 및 배송을 위해 종종 지침과 함께 포장됩니다.
인기 탭: 코너 클램프 마이터 바이스, 중국 코너 클램프 마이터 바이스 제조업체, 공급업체, 공장


